aenli GmbH · Friedrich-Ebert-Str. 33 · 04600 Altenburg
PLASMAELEKTROLYTISCHES POLIEREN

Präzise. Glänzend.
Sicher.

Spiegelglatte Metalloberflächen ohne mechanische Bearbeitung – umweltfreundlich, reproduzierbar, prozessstabil.

01 — VERFAHREN

Kraftlos polieren mit Plasma

Plasmaelektrolytisches Polieren (PeP) ist ein kraftloses Polierverfahren auf Basis umweltfreundlicher Elektrolyte auf Wasserbasis.

02 — PROZESSENERGIEQUELLEN

Präzise Leistung auf Knopfdruck

Unsere Prozessenergiequellen liefern stabile, stufenlos einstellbare Spannungsversorgung für Ihren Plasmapolierprozess – mit übersichtlichem Display, zuverlässiger Schutztechnik und hoher Regelgenauigkeit.

Prozessenergiequelle aenli SMART – Instituts-Edition zum Plasmapolieren

SMART

Instituts-Edition

< 15 TEUR
Prozessenergiequelle aenli SOLIDE in zwei Baugrößen – maßgeschneiderte Ausführung

SOLIDE

Maßgeschneidert

Auf Anfrage
Prozessenergiequelle aenli EXTRASTARK als Schaltschrank-Lösung

EXTRASTARK

Schaltschrank-Lösung

Auf Anfrage
03 — KOMPLETTSYSTEME

Stabile Polierergebnisse bei höchster Sicherheit

Wählen Sie die maßgeschneiderte Lösung entsprechend Ihrer Ansprüche. Sprechen Sie uns an.

Komplettsystem „Die Kompakte" – Plasmapolieranlage von aenli

Die Kompakte

Komplettsystem „Unser Standard" – Plasmapolieranlage von aenli

Unser Standard

Komplettsystem „Der Dauerläufer" – Plasmapolieranlage von aenli für den Dauerbetrieb

Der Dauerläufer

04 — FORSCHUNG & ENTWICKLUNG

Vom Machbarkeitsnachweis bis zur Serienreife

Plasmaelektrolytisches Polieren ist kein fertiges Rezept, das sich auf jeden Werkstoff und jede Geometrie übertragen lässt. Elektrolyt, Spannung, Temperatur und Behandlungsdauer bilden ein enges Fenster, und dieses Fenster liegt für eine Kobalt-Chrom-Legierung an einer anderen Stelle als für einen austenitischen Edelstahl. Genau dort setzt unsere Entwicklungsarbeit an – gemeinsam mit Instituten und Industriepartnern.

Elektrolyte

Der Elektrolyt besteht zu rund 98 Prozent aus Wasser, dazu kommen wenige Prozent gelöster Salze bei einem pH-Wert nahe dem Neutralpunkt. Klingt schlicht – aber welches Salz in welcher Konzentration einen stabilen Plasmasaum ergibt, entscheidet sich je Werkstoff neu. Wir suchen und prüfen diese Zusammensetzungen.

Prozessfenster

Spannung, Stromdichte, Elektrolyttemperatur und Zeit greifen ineinander. Zu wenig Spannung, und der Plasmasaum bricht zusammen; zu viel, und die Kanten runden stärker ab als die Zeichnung erlaubt. Wir vermessen diese Fenster und dokumentieren sie so, dass sie in der Fertigung reproduzierbar bleiben.

Anlagentechnik

Energiequelle, Temperierung und Bewegungsführung entscheiden mit darüber, ob ein Laborergebnis in der Serie trägt. Ein aktuelles Feld sind örtlich begrenzte Verfahren, bei denen der Elektrolyt als Freistrahl auf die Stelle geführt wird, statt das ganze Bauteil einzutauchen – das erspart aufwendige Maskierungen.

AKTUELLES ARBEITSFELD

Nachbearbeitung additiv gefertigter Bauteile

Bauteile aus dem Laser-Pulverbettverfahren verlassen die Anlage mit einer rauen, von anhaftenden Pulverpartikeln geprägten Oberfläche. Veröffentlichte Untersuchungen an der Titanlegierung Ti-6Al-4V zeigen, dass sich Ausgangsrauheiten im Bereich von neun bis zehn Mikrometern mit plasmaelektrolytischem Polieren in etwa 15 bis 20 Minuten auf Werte um 0,4 bis 0,5 Mikrometer bringen lassen – in einem Arbeitsschritt, ohne mechanische Vorbehandlung. Das ist die Größenordnung, in der aus einem gedruckten Rohteil ein einsatzfähiges wird.

05 — DIENSTLEISTUNG

Lohnpolieren – Sie schicken das Bauteil, wir schicken die Oberfläche

Nicht jeder Betrieb braucht eine eigene Anlage. Wenn Sie Einzelteile, Muster oder Kleinserien polieren lassen wollen, übernehmen wir das als Auftragsarbeit. Polieren, Entgraten und Reinigen geschehen dabei in einem Durchgang – es gibt kein Werkzeug, das die Oberfläche berührt, und keinen Schleifstaub, der irgendwo hängen bleibt.

01

Anfrage

Werkstoff, Zeichnung und die geforderte Rauheit. Daraus lässt sich meist schon sagen, ob das Verfahren passt.

02

Musterteil

An einem Musterteil wird das Prozessfenster eingestellt. Für eine unbekannte Geometrie braucht das erfahrungsgemäß einige Tage.

03

Freigabe

Sie beurteilen das Ergebnis am eigenen Teil – Glanz, Kantenbild und Maßhaltigkeit – und geben frei.

04

Wiederholung

Steht das Fenster, lässt es sich wiederholen. Der Reiz des Verfahrens liegt gerade in dieser Reproduzierbarkeit.

Dafür eignet sich das Verfahren

Bearbeitbar sind unter anderem nichtrostende Stähle, Titan und Titanlegierungen, Nickel- und Kobalt-Chrom-Legierungen, Wolfram und Molybdän sowie Kupfer, Messing und Bronze.

Der Abtrag liegt im Bereich weniger Mikrometer je Minute und damit um ein Vielfaches unter dem des klassischen Elektropolierens. Maße und Form bleiben deshalb weitgehend erhalten – ein Grund, warum sich auch filigrane Geometrien entgraten lassen. Auf Edelstahl sind Rauheiten bis in den Bereich von hundertstel Mikrometern erreichbar.

Weil das Werkstück anodisch geschaltet ist, wird die Chromoxidschicht auf nichtrostendem Stahl gestärkt. Die Oberfläche wird also nicht nur glatter, sondern auch widerstandsfähiger gegen Korrosion – und leichter zu reinigen, was in Medizintechnik und Lebensmittelindustrie den Ausschlag gibt.

Wo es an Grenzen stößt

Innenliegende Hohlräume. Der Elektrolyt fließt hinein, das elektrische Feld folgt ihm nicht. Tiefe Bohrungen und geschlossene Kanäle bleiben deshalb weitgehend unbehandelt.

Kein Schüttgut. Jedes Teil braucht elektrischen Kontakt und freie Umspülung. Massenware im Korb ist eine Domäne des klassischen Elektropolierens.

Kanten werden verrundet. Was beim Entgraten erwünscht ist, kann bei einer scharf bemaßten Schneidkante stören. Das gehört vor dem ersten Versuch besprochen.

Bauteilgröße. Becken und verfügbare Leistung setzen die Obergrenze. Wie groß Ihr Teil sein darf, klären wir anhand der Zeichnung.

06 — BERATUNG

Die Fragen, die vor der Anschaffung kommen

Eine Anlage zu kaufen ist der leichte Teil. Schwerer wiegt die Frage, ob das Verfahren zu Ihrem Werkstoff, Ihren Toleranzen und Ihrem Takt passt – und was sich ändert, wenn es in eine bestehende Fertigungslinie einzieht. Diese Fragen klären wir mit Ihnen, bevor Geld fließt.

Vor der Entscheidung

Ist der Werkstoff geeignet? Welche Rauheit fordert die Zeichnung, und wird sie erreicht? Verträgt die Toleranz den Abtrag? Wie viele Teile sollen je Stunde durchlaufen, und welche elektrische Leistung folgt daraus?

Am Ende steht eine belastbare Aussage – auch dann, wenn sie lautet, dass ein anderes Verfahren die bessere Wahl ist.

Bei der Einführung

Prozessauslegung, Auswahl und Pflege des Elektrolyten, Dimensionierung der Energiequelle, Aufnahmen und Kontaktierung der Bauteile, Schulung der Bedienenden, Inbetriebnahme.

Ein Elektrolyt altert und wird während des Betriebs warm gehalten. Wer das mitplant, spart sich später schwankende Ergebnisse.

Sicherheit

Der Elektrolyt ist harmlos – die Spannung ist es nicht. Es wird mit mehreren hundert Volt gearbeitet, über einem heißen, dampfenden Bad.

Schutztechnik, Absaugung, Not-Aus-Konzept und die Unterweisung der Bedienenden gehören deshalb von Anfang an zur Einführung und nicht in eine spätere Ausbaustufe.

07 — SERVICE & KONTAKT

Sprechen Sie uns an

aenli GmbH
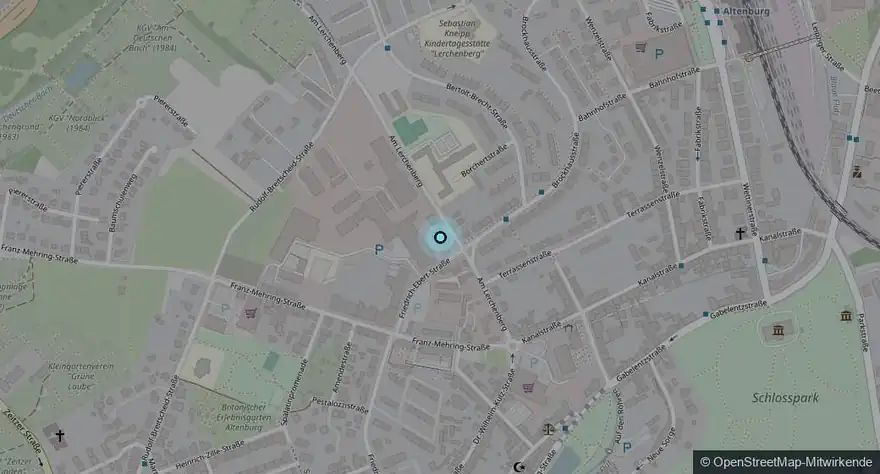
Friedrich-Ebert-Str. 33
04600 Altenburg · Deutschland

info@aenli.de

Auf Google Maps öffnen ↗
Kartendaten © OpenStreetMap-Mitwirkende